Rumah / Berita / Berita Industri / Pembuatan Busa Poliuretan: Proses, Peralatan, dan Panduan Pemilihan Jalur
Pembuatan Busa Poliuretan: Proses, Peralatan, dan Panduan Pemilihan Jalur
Berita Industri-
Pabrik lemari es yang memutuskan untuk membuat lemari berbusa sendiri biasanya dimulai dengan pertanyaan yang sama: apa yang sebenarnya dibutuhkan oleh pabrik busa poliuretan jika targetnya adalah kepadatan yang stabil, tidak ada rongga, dan waktu pembongkaran di bawah lima menit? Jawabannya jarang dicetak pada lembar data mesin. Hal ini bergantung pada rasio campuran, suhu kedua komponen, dan cara tembakan dimasukkan ke dalam rongga.
Versi singkatnya: pembuatan busa poliuretan adalah proses pengukuran presisi yang melekat pada reaksi kimia. Kontrol rasio, energi pencampuran, dan pola injeksi, dan perilaku busa dapat diprediksi. Kehilangan kendali atas salah satu dari mereka, dan tekanan cetakan tidak akan menyelamatkan bagian tersebut.
Bagian di bawah ini mengikuti proses dari tangki bahan mentah hingga stasiun demold, menjelaskan perbedaan sistem tekanan tinggi dan tekanan rendah, dan menjelaskan konfigurasi peralatan mana yang sesuai dengan skala produksi.
Mulailah Dengan Kimia, Lalu Ukur Mesinnya
Dua aliran cairan bertemu di kepala pencampur. Sisi A merupakan campuran poliol: poliol, katalis, surfaktan, bahan peniup dan, dalam banyak formulasi kaku, air. Sisi B adalah isosianat, paling sering MDI polimer untuk busa kaku atau campuran MDI/TDI untuk kualitas fleksibel. Segala sesuatu di bagian hilir kepala pencampur ada untuk mengalirkan kedua aliran tersebut pada rasio, suhu, dan tekanan yang tepat pada saat yang tepat.
Rasio ini perlu mendapat perhatian lebih daripada yang biasanya didapat saat pembelian. Busa kaku biasanya dijalankan pada indeks antara sekitar 100 dan 110, di mana indeks tersebut membandingkan muatan isosianat aktual dengan persyaratan stoikiometri. Penyimpangan beberapa poin persentase menggeser struktur sel, kekuatan kompresi, dan perilaku demold, dan hal ini sangat sulit untuk diperbaiki setelah busa mengembang.
Empat tahap yang dilalui setiap tembakan
Waktu krim: awan cair dan mulai mengembang saat zat peniup menguap dan reaksi dimulai.
Waktu gel: jaringan polimer membangun kekuatan yang cukup untuk menahan gelembung gas di tempatnya.
Waktu bangun: busa mengembang untuk mengisi rongga, didorong oleh bahan peniup dan oleh karbon dioksida dari reaksi air-isosianat.
Menyembuhkan dan menghancurkan: bagian tersebut memperoleh kekuatan hijau yang cukup untuk dihilangkan tanpa distorsi.
Jendela tersebut diatur oleh formulasi, namun hanya dapat direproduksi ketika mesin mengulangi bobot pukulan, rasio, dan kualitas pencampuran yang sama pada setiap siklus.
Urutan Pembuatan, Langkah demi Langkah
Pada jalur yang dikelola dengan baik, pembuatan busa poliuretan mengikuti urutan tetap apakah bagian tersebut berupa lemari lemari es atau bantalan kursi mobil.
Kondisikan bahan mentah. Poliol dan isosianat disimpan dalam tangki berjaket, biasanya bersuhu sekitar 20 hingga 25 derajat Celcius, dengan nitrogen kering menyelimuti isosianat untuk mencegah kelembapan.
Ukur kedua aliran tersebut. Sistem bertekanan tinggi menggunakan piston aksial atau pompa roda gigi, dan setiap komponen dikalibrasi berdasarkan beratnya sebelum produksi dimulai.
Bangun tekanan dan resirkulasi. Kedua aliran bersirkulasi kembali ke tangki dengan tekanan kerja penuh sehingga head siap untuk ditembakkan secara instan.
Campur dengan pelampiasan. Dalam tekanan tinggi, kedua aliran bertabrakan dengan kecepatan tinggi dalam ruang kecil dan bercampur dalam milidetik.
Suntikkan ke dalam cetakan atau rongga. Berat suntikan, pola tuang, dan waktu injeksi menentukan apakah rongga terisi secara merata atau memerangkap udara.
Biarkan mengembang dan menjadi gel. Suhu cetakan dan ventilasi menentukan apakah busa mencapai sudut tanpa rongga internal.
Demold, menyembuhkan dan memeriksa. Bagian-bagiannya dipangkas, ditimbang dan diperiksa kepadatan dan kualitas permukaannya.
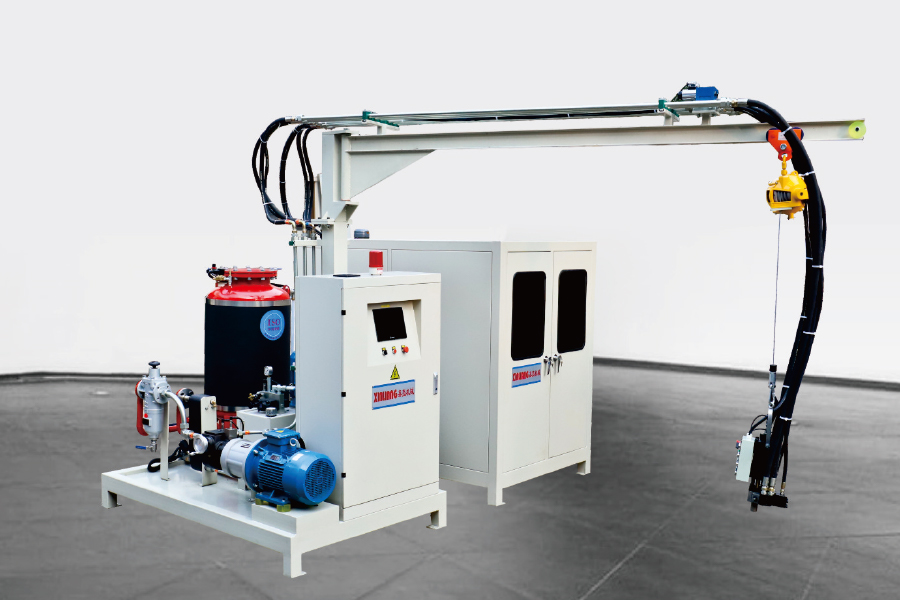
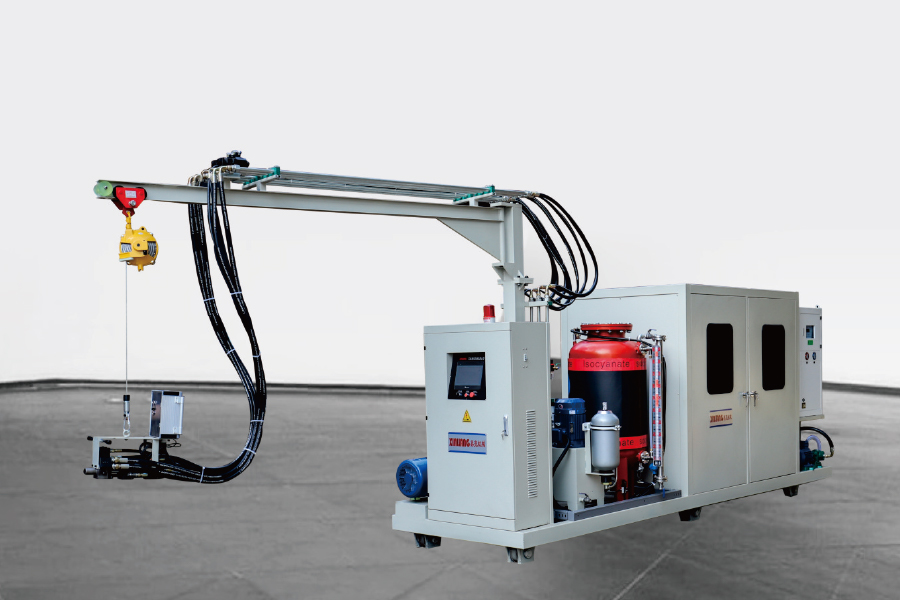
Diagram di bawah menunjukkan bagaimana langkah-langkah tersebut dipetakan ke instalasi berbusa bertekanan tinggi pada umumnya.
Busa Tekanan Tinggi vs Tekanan Rendah: Perbedaan Garisnya
Keputusan peralatan terbesar adalah prinsip pencampuran, karena prinsip ini membentuk rutinitas pemeliharaan, penggunaan pelarut, dan ukuran suntikan minimum yang dapat ditangani dengan andal oleh lini.
Perbandingan berdasarkan prinsip kerja yang dijelaskan dalam spesifikasi peralatan berbusa poliuretan.
Barang
Busa bertekanan tinggi
Busa bertekanan rendah
Metode pencampuran
Pencampuran pelampiasan dalam ruangan kecil
Pengadukan mekanis dalam ruang pencampuran
Tekanan kerja
Sekitar 100-200 batang
Sekitar 5-20 bilah
Pembersihan kamar
Biasanya membersihkan sendiri di antara pengambilan gambar
Umumnya membutuhkan pembilasan pelarut
Pengulangan tembakan kecil
Sangat tinggi
Dibatasi oleh volume ruang
Aplikasi khas
Lemari pendingin, suku cadang otomotif, busa teknis
Furnitur, panel kaku, pekerjaan bervolume rendah
Mesin Inti: Memilih Unit Injeksi Berbusa
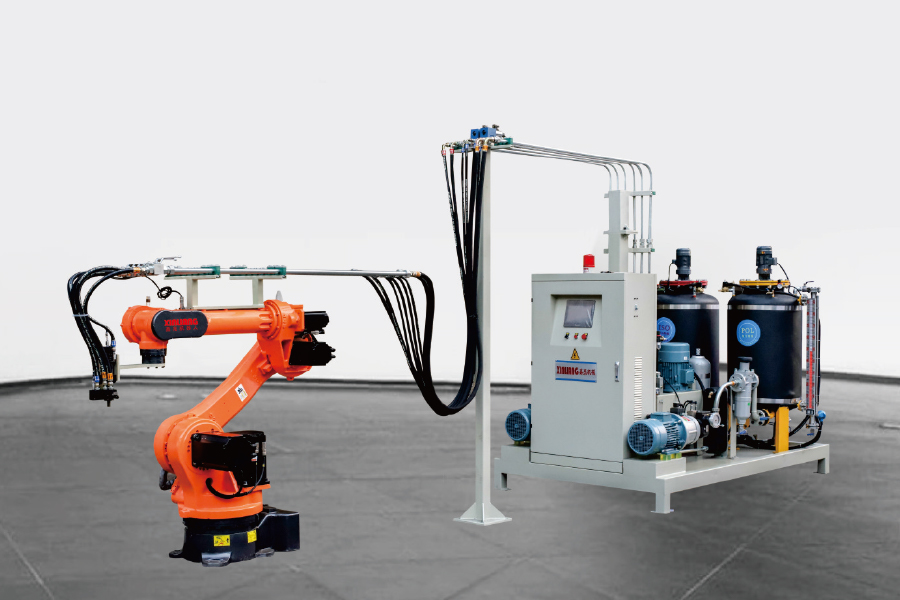
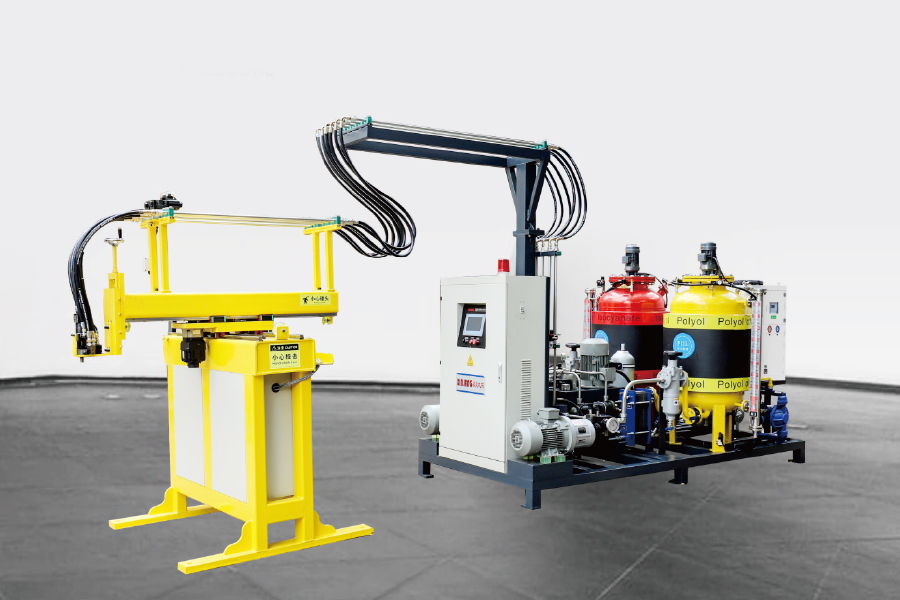
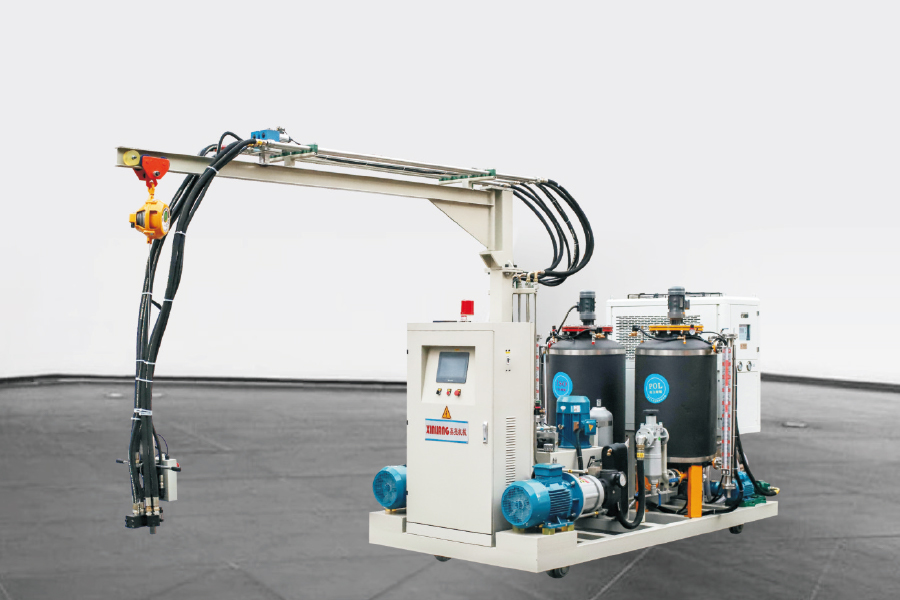
Sebagian besar pabrik memulai dengan satu mesin injeksi tekanan tinggi dan kemudian menambahkan otomatisasi. Keputusan pertama adalah dua komponen atau tiga komponen: satuan dua komponen meter poliol dan isosianat, sedangkan unit tiga komponen menambahkan aliran ketiga, biasanya bahan peniup, pigmen atau aditif yang tidak dapat dicampur terlebih dahulu ke dalam poliol.
Kepala tetap: pengaturan biaya terendah, cocok untuk posisi cetakan tunggal atau perlengkapan stasioner.
Kepala yang dipasang di trek: kepala bergerak sepanjang garis cetakan, sehingga satu mesin dapat melayani beberapa stasiun secara berurutan.
Manipulator sumbu XY: jalur tuang terprogram di atas cetakan datar, berguna untuk panel dan bentuk rongga dangkal.
Robot enam sumbu: pola tuang tiga dimensi yang berulang, biasanya dipilih jika geometri bagian sering berubah.
Pengembalian biasanya datang dari pengulangan, bukan kecepatan mentah. Alat berat yang menahan beban peluru di dalam pita ketat mengurangi sisa dan pengepakan berlebih jauh lebih andal dibandingkan alat berat yang hanya berputar lebih cepat.
Tata Letak Garis: Ketika Volume Output Mengubah Konfigurasi
Sebuah mesin tunggal dan cetakan tetap bekerja dengan baik sampai titik tertentu. Ketika waktu demold lebih singkat dari waktu yang dibutuhkan untuk memuat, menutup, membuat busa, menyembuhkan dan membongkar satu cetakan, cetakan tersebut tidak dapat lagi membuat mesin sibuk. Inilah celah yang dirancang untuk ditutup oleh tata letak garis, dan inilah alasannya peralatan berbusa poliuretan rentang terbagi menjadi beberapa arsitektur.
Garis meja putar: indeks cetakan melalui posisi pemuatan, busa, pengeringan dan pembongkaran, yang sesuai dengan waktu takt tetap dan sejumlah kecil bagian yang identik.
Garis tipe H: pembawa cetakan bergerak di sepanjang dua rel paralel, memberikan jalur pengawetan yang lebih panjang dan lebih banyak stasiun tanpa tapak lantai yang besar.
Garis melingkar: putaran berkelanjutan untuk produksi volume tinggi di mana bagian yang sama dijalankan selama berbulan-bulan dalam satu waktu.
Pilih berdasarkan waktu takt dan campuran bagian. Sebuah pabrik yang menjalankan banyak bagian berbeda biasanya memperoleh keuntungan lebih banyak dari pergantian cetakan yang cepat dibandingkan dengan proses pengawetan yang lebih lama.
Pilihan Cyclopentane dan Blowing Agent
Pemilihan bahan peniup mendorong kinerja insulasi dan peralatan keselamatan di seluruh lini. Siklopentana telah menjadi pilihan umum untuk lemari lemari es dan panel insulasi kaku karena potensi pemanasan globalnya yang rendah, namun mudah terbakar, sehingga mengubah ventilasi, klasifikasi kelistrikan, dan prosedur penanganan material di lokasi.
Sistem premix siklopentana memadukan bahan peniup ke dalam poliol di bawah suhu dan tekanan yang terkendali, sehingga poliol campuran mencapai mesin injeksi yang telah membawa bahan peniup. Dibandingkan dengan menyuntikkan siklopentana cair secara terpisah pada kepala pencampur, pencampuran awal memberikan struktur sel yang lebih seragam dan menjaga cairan terkonsentrasi yang mudah terbakar di dalam lingkaran tertutup.
Untuk pabrik yang beralih dari sistem fluorokarbon lama, jalur premix sering kali merupakan jalur yang lebih mudah dikelola, karena mesin injeksi yang ada sering kali dapat dipertahankan dengan segel yang diperbarui dan parameter kontrol yang direvisi.
Variabel Proses Yang Menentukan Kualitas Busa
Setelah peralatan dipasang dan dikalibrasi, beberapa variabel menyebabkan sebagian besar masalah kualitas:
Penyimpangan rasio campuran disebabkan oleh segel pompa yang aus, perubahan viskositas, atau kalibrasi yang salah.
Suhu komponen yang berada di luar jendela formulasi dan menggeser reaktivitas.
Tekanan injeksi yang terlalu rendah untuk pencampuran pelampiasan penuh, menghasilkan coretan atau sel kasar.
Tuangkan pola dan angkat beban yang meninggalkan kantong udara atau memenuhi rongga.
Suhu dan ventilasi cetakan yang menentukan kualitas permukaan dan waktu siklus.
Sebagian besar cacat, mulai dari rongga dan tembakan pendek hingga variasi kepadatan dan lecet pada permukaan, berasal dari salah satu dari lima cacat tersebut. Mengerjakannya secara berurutan lebih cepat daripada menyesuaikan parameter secara acak, dan cacat umum busa PU dan perbaikannya adalah daftar periksa yang berguna ketika kesalahan pertama kali muncul.
Pertanyaan Yang Sering Diajukan Tentang Pembuatan Busa Poliuretan
Q1. Apa itu pembuatan busa poliuretan?
Ini adalah proses mereaksikan campuran poliol dengan isosianat dengan adanya bahan peniup, kemudian membentuk busa yang mengembang di dalam cetakan atau rongga. Reaksi memerlukan waktu beberapa detik, jadi rasio, suhu, dan kualitas pencampuran menentukan hasil akhir.
Q2. Apa perbedaan antara mesin berbusa PU bertekanan tinggi dan bertekanan rendah?
Mesin bertekanan tinggi bercampur dengan pelampiasan pada tekanan sekitar 100-200 bar dan biasanya membersihkan sendiri di antara pengambilan gambar. Mesin bertekanan rendah mengaduk komponen secara mekanis pada tekanan sekitar 5-20 bar dan umumnya memerlukan pembilasan pelarut pada ruang pencampuran.
Q3. Bagaimana cara memilih antara satu mesin pembusa dan jalur produksi?
Bandingkan waktu demold dengan waktu yang dibutuhkan untuk memuat dan membongkar satu cetakan. Jika satu cetakan tidak dapat membuat mesin tetap sibuk, meja putar, tipe H, atau garis melingkar adalah jawaban yang biasa; jika tidak, satu mesin atau unit yang dipasang di track sudah cukup.
Q4. Bahan peniup manakah yang digunakan untuk insulasi busa PU kaku?
Cyclopentane adalah pilihan utama untuk lemari kulkas dan panel kaku karena potensi pemanasan globalnya yang rendah. Nilai HFO dan HFC tetap digunakan jika aplikasi memerlukan sistem yang tidak mudah terbakar.
Q5. Apakah sistem premix siklopentana diperlukan?
Untuk sebagian besar jalur siklopentana, ya. Sistem premix memadukan bahan peniup ke dalam poliol dalam kondisi terkendali, yang meningkatkan keseragaman sel, mengurangi kehilangan flash-off dan menjaga cairan yang mudah terbakar tetap berada di dalam loop tertutup.
Q6. Bagaimana cara produsen mengurangi limbah material dalam produksi busa PU?
Kalibrasi kedua pompa berdasarkan berat setiap shift, pertahankan suhu komponen tetap stabil, sesuaikan pola penuangan dengan rongga dan hindari mengisi cetakan secara berlebihan. Sebagian besar limbah dalam pembuatan busa poliuretan berasal dari penyimpangan rasio dan bobot tembakan yang tidak konsisten.