Mesin Panel Sandwich Poliuretan: Pemilihan Peralatan Injeksi Busa
Berita Industri-
Berjalanlah ke garis panel sandwich dan mesin press atau sabuk ganda akan mendapatkan semua perhatian. Uang tersebut biasanya disimpan atau hilang di tempat lain: di kepala pencampuran. Dua jalur yang dilengkapi dengan perangkat keras pembentuk yang identik dapat berjalan pada laju pengikisan yang sangat berbeda hanya karena jalur yang satu menjaga rasio poliol terhadap isosianat tetap stabil dan memberikan pukulan yang merata, sedangkan jalur yang lain bergerak di antara giliran kerja.
Itu adalah kesimpulan di awal, dan ini berlaku untuk kedua jalur produksi — jalur sabuk ganda kontinu yang menuangkan busa ke permukaan yang bergerak, dan jalur berbasis cetakan tempat kepala yang dipasang di track atau robot menyuntikkan tembakan terukur ke dalam rongga. Sisa dari panduan ini menguraikan apa yang sebenarnya termasuk dalam mesin panel sandwich poliuretan, di mana peralatan busa dapat digunakan, dan spesifikasi mana yang layak dituliskan ke dalam pesanan pembelian.
Apa Sebenarnya Termasuk Mesin Panel Sandwich Poliuretan
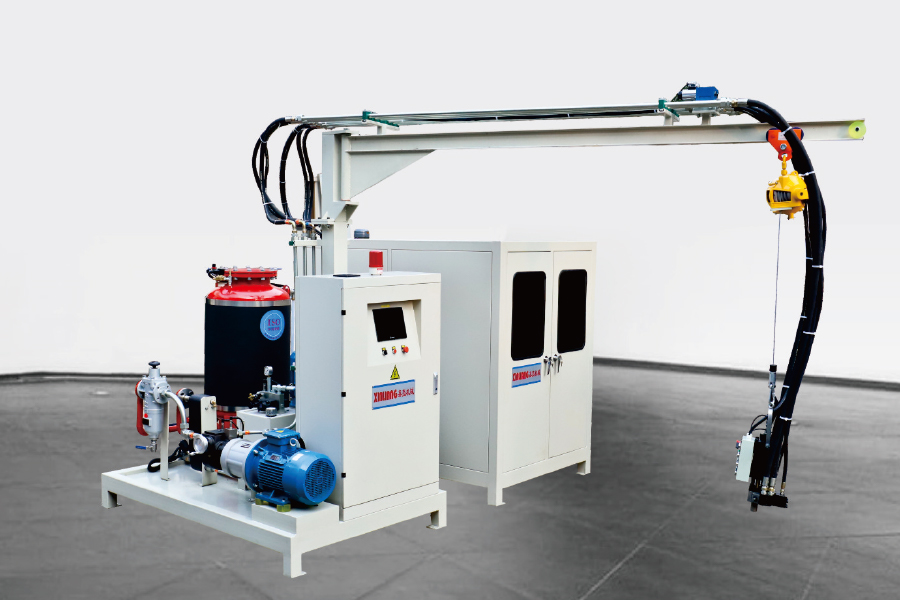
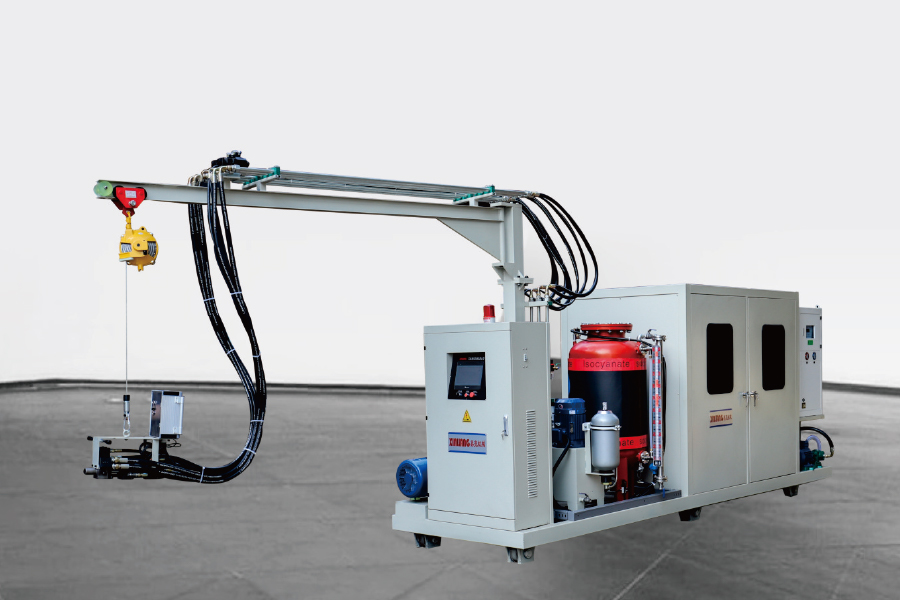
Ungkapan ini digunakan secara longgar. Beberapa pemasok mengartikan lini lengkap; pembeli sering kali hanya memaksudkan peralatan berbusa. Sebuah sistem kerja biasanya memiliki lima blok:
Satuan pengukuran — tangki, pompa, penukar panas, dan pengukur aliran yang menjaga rasio komponen dan suhu tetap stabil.
Kepala pencampur bertekanan tinggi — tempat aliran poliol dan isosianat bertemu dan bereaksi.
Perangkat keras pemosisian kepala — titik tuang tetap, lintasan, gantri XY, atau robot enam sumbu.
Membentuk perangkat keras — konveyor sabuk ganda dengan laminator dan segel samping, atau pembawa cetakan, stasiun pengepres dan demoulding.
Kontrol dan keamanan — manajemen resep, deteksi gas, ventilasi, dan logika pematian.
Garis kontinu dan terputus-putus berbagi inti ini tetapi memuatnya secara berbeda. Pada garis kontinu, kepala sering kali dipasang dan sabuk bergerak di bawahnya; output diukur dalam kilogram per menit, dan stabilitas rasio selama berjam-jam berlari lebih penting daripada akurasi tembakan tunggal. Pada garis cetakan, kepala bergerak, dan metriknya adalah gram per suntikan: panel berukuran 1.200 × 2.400 mm dengan inti 50 mm pada 40 kg/m³ membutuhkan sekitar enam kilogram busa, ditempatkan secara merata sebelum waktu krim habis.
Mengapa Sistem Injeksi Menentukan Kualitas Panel
Mesin bertekanan tinggi membenturkan kedua aliran pada 100–200 batang di dalam ruang pencampuran kecil, dan energi dari tumbukan itulah yang menyebabkan pencampuran. Mesin bertekanan rendah mengaduk komponen secara mekanis pada tekanan sekitar 5–20 bar dan umumnya mengandalkan udara nukleasi untuk membuat struktur sel.
Gambar 1: Jendela tekanan pengoperasian yang umum dipublikasikan untuk dua teknologi pencampuran.
Menurut standar panel seperti EN 14509 dan data peralatan yang dipublikasikan, inti panel PU kaku biasanya ditentukan antara 30 dan 50 kg/m³. Mencapai ujung bawah pita tanpa rongga bergantung pada seberapa halus dan rata struktur selnya, karena sel kasar akan runtuh di bawah tekanan laminator dan meninggalkan variasi kepadatan di seluruh lebar panel.
Gambar 2: Perbandingan skematis. Biru: pencampuran pelampiasan tekanan tinggi. Oranye: pencampuran mekanis bertekanan rendah. Nilai menggambarkan karakteristik peralatan secara umum, bukan data terukur.
Logika yang sama berlaku untuk daya rekat: busa campuran pelampiasan membasahi kulit permukaan secara lebih konsisten, sehingga mengurangi risiko delaminasi selama penggergajian atau penanganan.
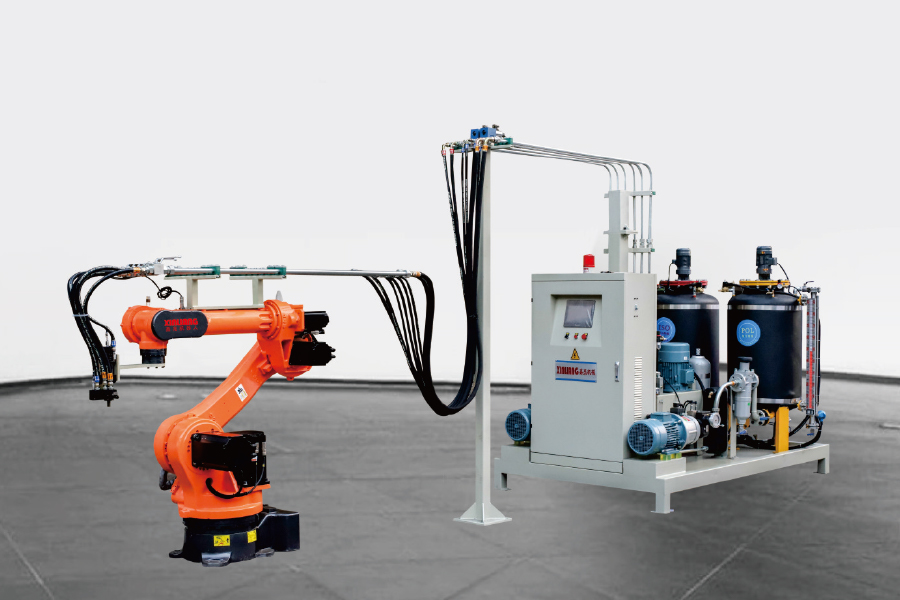
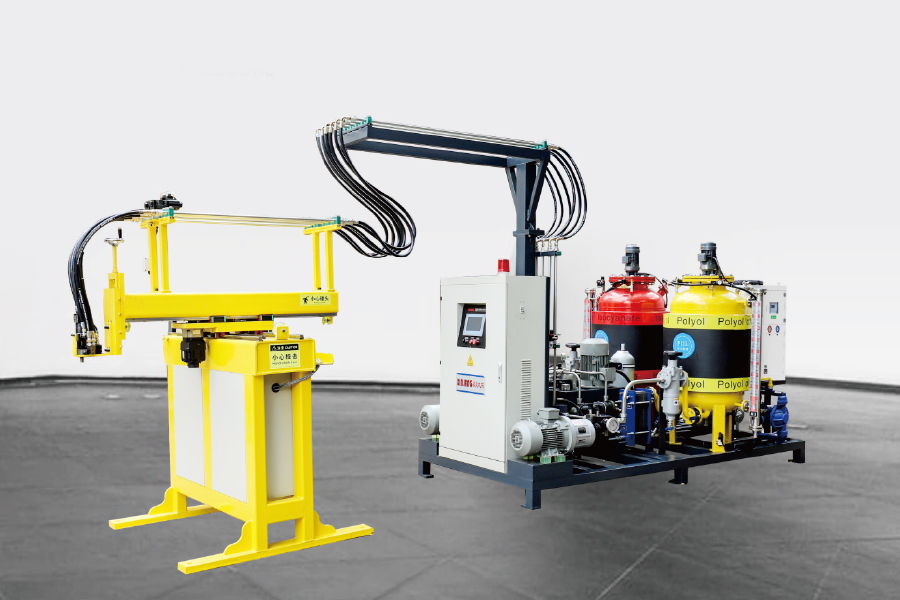
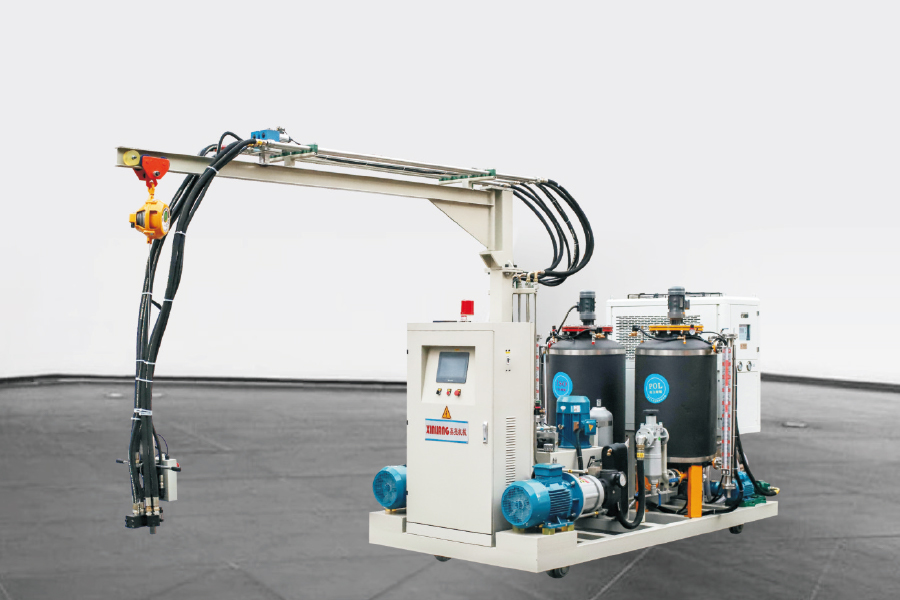
Untuk produksi panel berbasis cetakan, mesin injeksi busa bertekanan tinggi dua komponen dengan track, gantri XY, atau kepala yang dipasang pada robot adalah titik awal yang biasa. Perbaiki bobot tembakan maksimum, jendela rasio, dan kecepatan lintasan terlebih dahulu; semua hal lain yang dipertaruhkan dapat disesuaikan dengan ketiga angka tersebut.
Menyesuaikan Kapasitas Injeksi dengan Saluran
Penentuan ukuran adalah latihan singkat setelah kelompok panel ditetapkan. Kalikan volume panel terbesar dengan kepadatan target untuk mendapatkan bobot tembakan maksimum, lalu kalikan panel per jam dengan tembakan tersebut untuk mendapatkan keluaran berkelanjutan dalam kilogram per menit. Dua angka yang cenderung dilupakan pembeli: jendela rasio yang harus dimiliki pompa pada seluruh rentang keluaran, dan keakuratan posisi kepala yang diminta oleh tata letak cetakan.
Tabel 1: Bagaimana produksi berkelanjutan dan terputus-putus mengalihkan beban ke peralatan busa.
Titik keputusan
Garis sabuk ganda yang berkesinambungan
Cetakan terputus-putus atau garis korsel
Ukuran tumpukan yang khas
Jangka panjang, satu keluarga panel, volume tinggi
Batch kecil hingga menengah, sering terjadi pergantian produk
Apa yang harus ditampung oleh peralatan busa
Output dalam kg/menit dan stabilitas rasio sepanjang jam pengoperasian
Akurasi bobot tembakan dan pengulangan posisi kepala
Gerakan kepala
Memperbaiki atau melintasi titik tuang, menggerakkan sabuk di bawahnya
Track, gantri XY, atau robot enam sumbu
Penanganan agen peniup
Pentane atau HFO dengan premix dan sistem pengaman dalam skala yang lebih besar
Kimia yang sama, volume buffer lebih kecil
Tentukan terlebih dahulu
kg/menit pada kepadatan target, rentang kecepatan sabuk, desain segel samping
Kisaran ukuran bidikan, jumlah cetakan, waktu siklus
Jika aliran ketiga diperlukan — pasta warna, paket katalis, atau poliol terpisah untuk formulasi PIR — mesin tiga komponen menambahkan sirkuit pengukuran independen alih-alih memaksa aditif melalui jalur utama.
Pilihan agen tiup mengubah bentuk peralatan lebih dari yang diperkirakan sebagian besar pembeli. HFC mulai dihapuskan berdasarkan Amandemen Kigali terhadap Protokol Montreal, dan sebagian besar produsen panel telah beralih ke siklopentana, campuran HFO, atau sistem berbantuan air. Siklopentana mudah terbakar dan memiliki titik didih rendah, sehingga mengubah spesifikasi mesin: peralatan listrik tahan ledakan, selimut nitrogen, ventilasi, deteksi gas, dan loop tertutup yang tidak pernah memaparkan cairan ke atmosfer.
Alternatif untuk menginjeksikan pentana secara langsung adalah dengan mencampurkannya terlebih dahulu dengan poliol. Sistem premix menahan campuran pada suhu dan tekanan yang terkendali, yang menstabilkan konsentrasi bahan peniup yang mencapai kepala pencampur — penyebab umum penyimpangan densitas dan cacat permukaan pada panel yang ditiup pentana. Hal ini juga mengurangi pentana bebas yang dilepaskan pada titik tuang, yang penting bagi keamanan dan biaya.
Untuk jalur yang sudah menjalankan pentana, unit premix seringkali merupakan cara termurah untuk memperketat variasi kepadatan sebelum mempertimbangkan unit pengukuran baru.
Bagaimana Garis Panel Terputus Ditata
Pada garis berbasis cetakan, urutannya ditetapkan: operator atau robot menempatkan permukaan bawah, indeks pembawa di bawah kepala pencampur, kepala menuangkan tembakan saat melintasi rongga, permukaan atas ditempatkan dan cetakan ditutup, mesin press ditahan sementara busa menjadi gel, dan panel dibongkar dan dipangkas. Waktu siklus ditentukan oleh kimia, bukan mesin — tetapi mesin memutuskan apakah siklus tersebut dapat berjalan pada batas minimum teoritisnya.
Gambar 3: Tampilan isometrik sisi berbusa dari garis panel berbasis cetakan.
Dua detail dalam tata letak tersebut mendorong waktu siklus. Yang pertama adalah jarak yang harus ditempuh kepala saat busa masih cair; lintasan yang lambat memaksa rongga yang lebih pendek atau waktu krim yang lebih lama. Yang kedua adalah suhu cetakan, itulah sebabnya garis panel biasanya mengikat sirkuit cetakan ke dalam sistem kontrol yang sama dengan unit pengukuran.
Daftar Periksa Pembelian Singkat
Sebelum Anda menandatangani, tuliskan tujuh poin berikut:
Berat tembakan maksimum dalam gram dan keluaran berkelanjutan dalam kilogram per menit, keduanya sesuai dengan kepadatan target Anda.
Rentang rasio dan kemampuan pengulangan di seluruh rentang keluaran penuh, tidak hanya pada kecepatan penuh.
Kompatibilitas bahan peniup, termasuk klasifikasi tahan ledakan jika melibatkan pentana.
Jenis dan posisi kepala: tuang tetap, lintasan, gantri XY, atau robot enam sumbu, dengan kecepatan lintasan yang ditentukan.
Jumlah cetakan atau pembawa, langkah pembukaan, dan gaya penjepit yang harus disinkronkan dengan mesin.
Daftar suku cadang dan waktu respons untuk ruang pencampuran, segel, pompa, dan pengukur aliran.
Tes penerimaan: jalankan kepadatan dan ketebalan Anda pada mesin sebelum pengiriman, dan catat penyebaran berat tembakan.
Sebagai yang berbasis di Ningbo produsen peralatan berbusa poliuretan mengerjakan unit pengukuran, kepala pencampur, dan jalur produksi, kita melihat pola yang sama di sebagian besar pertanyaan: perangkat keras pembentuk ditentukan secara rinci, sedangkan sisi busa dibiarkan hingga menit terakhir. Ini adalah cara yang salah.
Pertanyaan yang Sering Diajukan
Q1. Apa itu mesin panel sandwich poliuretan, dan apa yang mendorong harganya?
Ini adalah sebuah sistem, bukan satu unit: unit pengukuran, kepala pencampur, penentuan posisi kepala, dan perangkat keras pembentuk. Harga terutama bergantung pada tingkat produksi, keluaran, dan otomatisasi yang berkelanjutan versus berbasis cetakan, jadi mintalah penawaran harga untuk ketebalan, kepadatan, dan keluaran per jam panel Anda.
Q2. Apa perbedaan antara panel sandwich PU dan PIR?
Keduanya menggunakan bahan kimia poliuretan. Busa PIR diformulasikan dengan indeks isosianat yang lebih tinggi, sehingga meningkatkan perilaku kebakaran namun membuat pengendalian rasio menjadi lebih penting, dan seringkali mendapat manfaat dari aliran pengukuran ketiga untuk bahan aditif.
Q3. Bisakah satu mesin berbusa bertekanan tinggi melayani jalur kontinu dan cetakan?
Metering unitnya bisa, mixing head biasanya tidak bisa. Garis kontinu memerlukan keluaran yang tinggi dan stabil dengan tuang tetap atau melintang, sedangkan garis cetakan memerlukan bobot tembakan yang presisi dan kepala yang dipasang pada lintasan, gantri, atau robot.
Q4. Bahan peniup apa yang digunakan untuk busa panel poliuretan saat ini?
HFC mulai dihapuskan berdasarkan Amandemen Kigali, sehingga sebagian besar produsen telah beralih ke siklopentana, campuran HFO, atau sistem berbantuan air. Siklopentana mudah terbakar, sehingga sistem premix, kabel tahan ledakan, dan ventilasi menjadi bagian dari spesifikasi alat berat.
Q5. Berapa lama waktu siklus pada jalur panel sandwich yang terputus-putus?
Krim, gel, dan waktu pengawetan dalam formulasinya diatur, bukan mesinnya. Tugas mesin adalah menjaga bobot tembakan dan suhu cetakan tetap konstan sehingga siklus tidak perlu diberi bantalan demi keamanan.
Q6. Bagaimana lini panel sandwich dapat mengurangi tingkat kerusakannya?
Sebagian besar potongan berasal dari penyimpangan rasio, penuangan yang tidak merata, dan cetakan yang dingin. Periksa kalibrasi pengukur aliran, tekanan pencampuran, udara nukleasi, kecepatan lintasan head, dan kontrol suhu cetakan sebelum menyalahkan bahan kimia.