Rumah / Berita / Berita Industri / Lini Produksi Panel Sandwich: Peralatan, Tata Letak, dan Panduan Pemilihan
Lini Produksi Panel Sandwich: Peralatan, Tata Letak, dan Panduan Pemilihan
Berita Industri-
Bayangkan pabrik panel penyimpanan dingin mengutip pesanan panel freezer sepanjang 9 m pada jalur yang dibeli untuk pintu garasi: dua stasiun cetakan, unit pembusa bertekanan rendah, dan penutup manual. Waktu pengisian menyimpang, kepadatan inti meningkat pada ujung injeksi, dan panel sedikit melengkung setelah proses demoulding. Tidak ada yang rusak. Garis tersebut tidak pernah dirancang untuk panel itu.
Kesimpulannya adalah yang pertama: pada lini produksi panel sandwich, tata letak menentukan pesanan mana yang dapat Anda terima, dan unit pengukuran memutuskan seberapa sering Anda dapat menampungnya. Kisaran ketebalan, kimia inti, dan bahan peniup merupakan penyempurnaan di atas rangkaian tersebut, bukan penggantinya.
Berikut ini mencakup empat keputusan yang paling berpengaruh: tata letak kontinu versus terputus-putus, pembentukan panel dan kimia inti, spesifikasi mesin pembusa, dan rute bahan peniup. Jika angka muncul, itu adalah nilai industri yang dipublikasikan atau penghitungan yang dapat Anda ulangi di spreadsheet.
Berkelanjutan atau Berkelanjutan: Keputusan Tata Letak Didahulukan
Kedua jenis lini menghasilkan produk yang sama. Perbedaannya terletak pada cara busa dimasukkan dan berapa lama ditahan. Garis sabuk ganda yang kontinu mengukur busa ke bagian bawah yang menghadap, meletakkan bagian atas menghadap ke atasnya, dan menahan busa yang meninggi hingga tebal di bawah tekanan sabuk hingga mengeras. Jalur multi-stasiun yang terputus-putus mengisi cetakan tertutup dengan suntikan terukur dan menyimpannya di bawah tekanan untuk pengawetan.
Perbedaan tersebut berdampak pada hasil produksi, bauran produk, tingkat sisa, dan modal. Tabel di bawah ini adalah versi yang layak ditempelkan ke rapat pemasok.
Perbandingan indikatif garis panel kontinu dan terputus-putus; konfirmasikan kecepatan, panjang panel, dan waktu pergantian berdasarkan spesifikasi masing-masing pemasok.
Titik keputusan
Garis sabuk ganda yang berkesinambungan
Jalur multi-stasiun terputus-putus
Pengenalan busa
Dituangkan ke bagian bawah yang bergerak; menghadap atas diterapkan sebelum sabuk
Tembakan terukur disuntikkan ke dalam cetakan tertutup
Keluaran
Ditetapkan oleh kecepatan sabuk, biasanya 3 hingga 15 m/menit
Ditetapkan berdasarkan jumlah cetakan dan waktu pengeringan
Baca baris terakhir terlebih dahulu. Ketika satu atau dua jenis panel dalam satu ketebalan mendominasi buku pesanan, garis kontinu mendapatkan modalnya. Ketika menghadapi, inti atau ketebalan berubah beberapa kali dalam sebulan, garis terputus-putus biasanya memenangkan biaya total meskipun terlihat lebih lambat di atas kertas.
Dari Coil ke Stacker: Tahapan yang Menentukan Kualitas Panel
Lepaskan garisnya dan ada enam tahap. Keluhan panel hampir selalu berasal dari salah satu keluhan tersebut, dan jarang sekali keluhan berasal dari pihak yang pertama kali disalahkan oleh operator.
Menghadapi pakan dan melakukan pemanasan awal. Permukaan baja berukuran 0,4 hingga 0,6 mm didekoilasi, diratakan, dan dihangatkan, biasanya hingga suhu sekitar 35 hingga 45 C, sehingga busa menempel pada permukaan yang hangat, bukan permukaan yang dingin.
Penyegelan tepi dan bendungan samping. Tepinya ditutup sebelum busa tiba. Rongga ujung biasanya merupakan kesalahan penyegelan, bukan kesalahan kimia.
Pengukuran dan injeksi. Komponen diberi dosis, dikondisikan suhu, dicampur pada tekanan tinggi di kepala pencampur dan disuntikkan. Ukuran suntikan, rasio dan pola tuang menentukan apakah rongga terisi secara merata.
Bangkit dan sembuhkan dengan terkendali. Sabuk, atau penutup mesin press, menahan busa yang mengembang pada ketebalan target hingga dapat membawa beban.
Pemotongan dan pemangkasan. Gergaji terbang memotong memanjang pada garis yang bersambung; kedua jenis garis lalu potong hingga lebar akhir.
Pendinginan dan penumpukan. Panel ditumpuk rata untuk pasca-penyembuhan. Penumpukan terlalu dini adalah penyebab umum penyimpangan dimensi.
Bagaimana panel dibangun
Dua permukaan, satu inti, dan profil tepi yang harus tahan terhadap penanganan dan perakitan di lokasi. Tampilan yang diledakkan di bawah menunjukkan lapisan yang harus diisi oleh stasiun busa.
Gambar 1: Tampilan isometrik yang meledak pada panel sandwich berwajah logam. Permukaan biasanya terbuat dari baja atau aluminium 0,4 hingga 0,6 mm.
Kimia Inti dan Ketebalan: Dari Mana Bilangan Termal Berasal
Busa PIR kaku umumnya dinyatakan sekitar 0,021 hingga 0,023 W/mK dan PUR pada 0,022 hingga 0,026 W/mK, keduanya jauh di bawah XPS pada 0,029 hingga 0,035, EPS pada 0,031 hingga 0,038 dan wol mineral pada 0,035 hingga 0,045. Penyebaran dalam satu keluarga sama pentingnya dengan kesenjangan antar keluarga: formulasi PUR yang sama dapat meningkat sekitar 10% tergantung pada bahan peniup, struktur sel dan kepadatan.
Konduktivitas termal inti panel umum (W/mK, nilai tipikal yang dinyatakan)
Gambar 2: Batang yang lebih rendah berarti insulasi per milimeter yang lebih baik. Nilai adalah deklarasi umum yang dipublikasikan; Deklarasi Kinerja masing-masing pemasok merupakan angka yang mengikat.
Ketebalan kemudian mengerjakan sisa pekerjaan, tetapi tidak secara linier pada bangunan yang sudah jadi. Bagan di bawah ini menggunakan konduksi murni pada lambda = 0,024 W/mK.
Nilai-U terhadap ketebalan panel (lambda = 0,024 W/mK, konduksi saja)
Gambar 3: Pemotongan dari 40 mm ke 100 mm menghitung kehilangan panas sekitar 60%; beralih dari 100 mm ke 200 mm akan memotongnya sebesar 50%. Panel asli berkinerja lebih buruk daripada ini karena nilai yang dinyatakan EN 14509 mencakup penuaan dan koreksi jembatan termal, serta sambungan dan pemasangan menambah kerugian di lokasi.
Unit Pengukuran: Akurasi Tembakan Mengalahkan Output Nominal
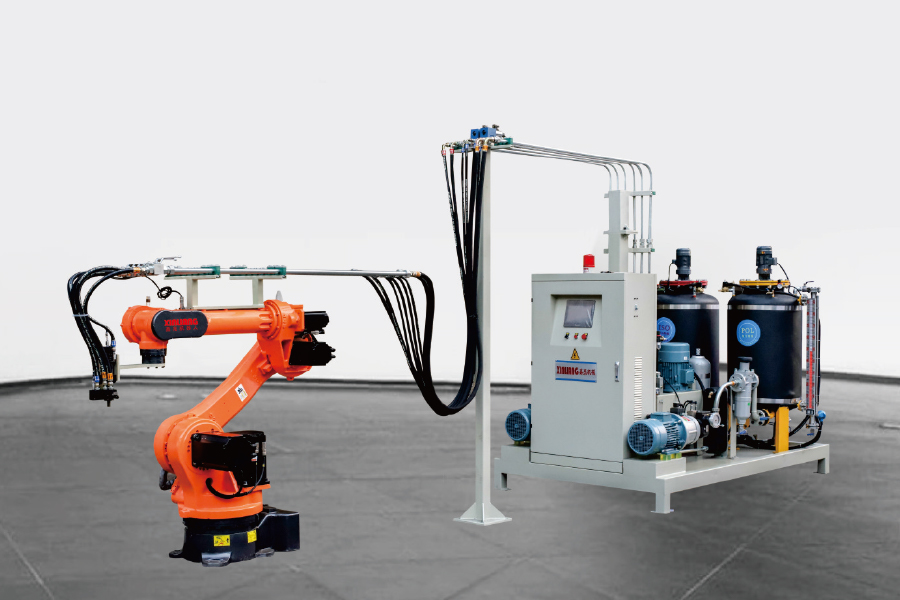
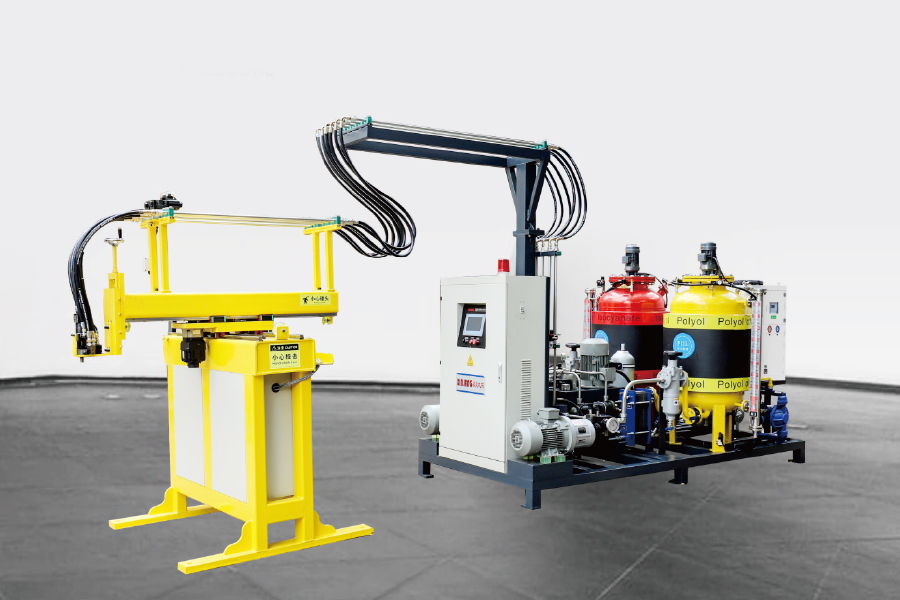
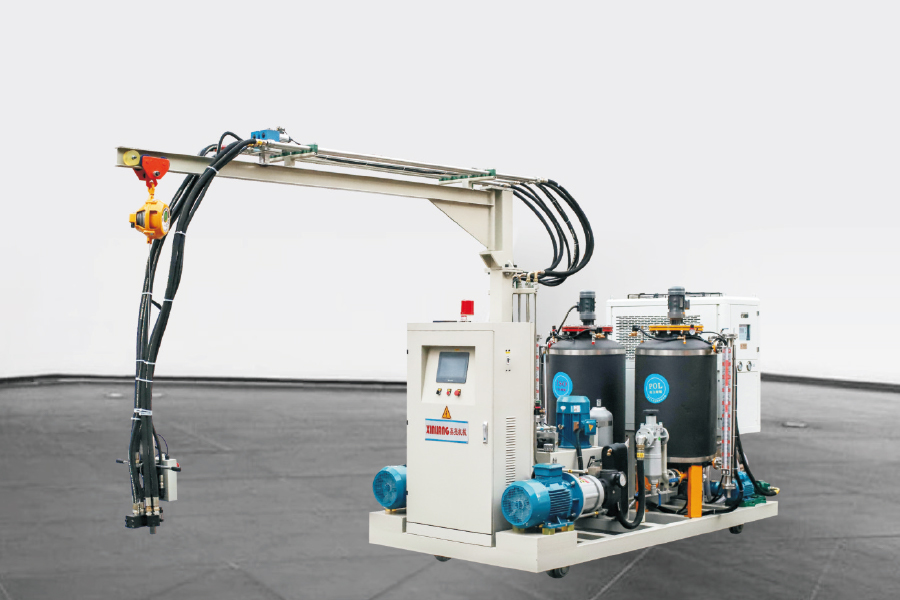
Kepala bertekanan tinggi bercampur dengan pelampiasan, dengan tekanan injeksi biasanya berkisar antara 100 dan 200 bar, dibandingkan sekitar 5 hingga 30 bar untuk pengadukan bertekanan rendah. Perbedaan praktis pada garis panel adalah struktur sel dan kemampuan pengulangan tembakan: kepala bertekanan tinggi mengisi rongga yang panjang dan tipis dengan variasi kepadatan yang lebih sedikit dari ujung ke ujung.
Pemasok biasanya mengutip akurasi rasio sekitar 1% dan pengulangan tembakan di kisaran 1 hingga 1,5%. Tanyakan koefisien variasi selama 20 pengambilan gambar berturut-turut berdasarkan formulasi Anda sendiri, bukan angka utama pada lembar data. Kontrol suhu komponen juga sama pentingnya, dengan sebagian besar formulasi panel bekerja paling baik bila kedua komponen dijaga pada suhu sekitar 20 hingga 25 C dalam suhu sekitar 2 C.
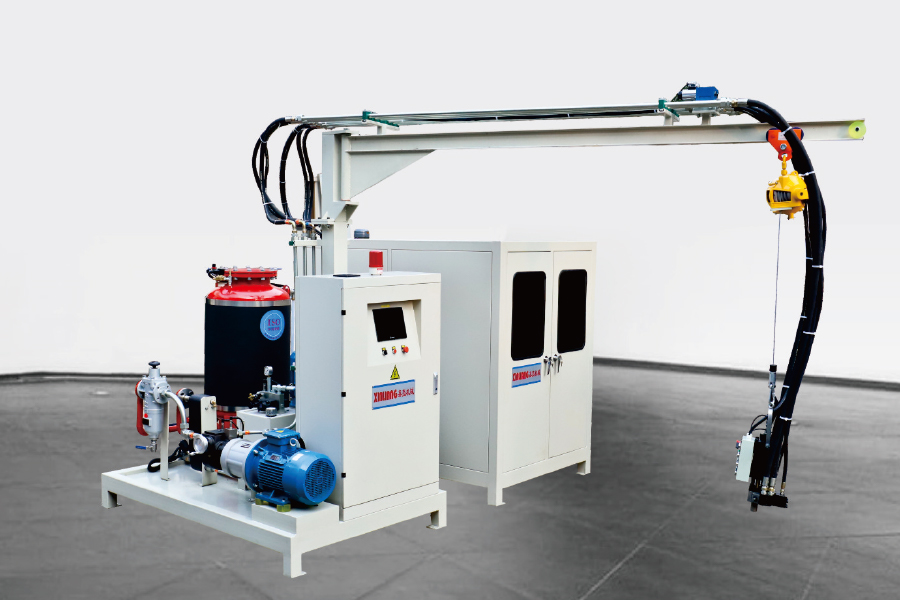
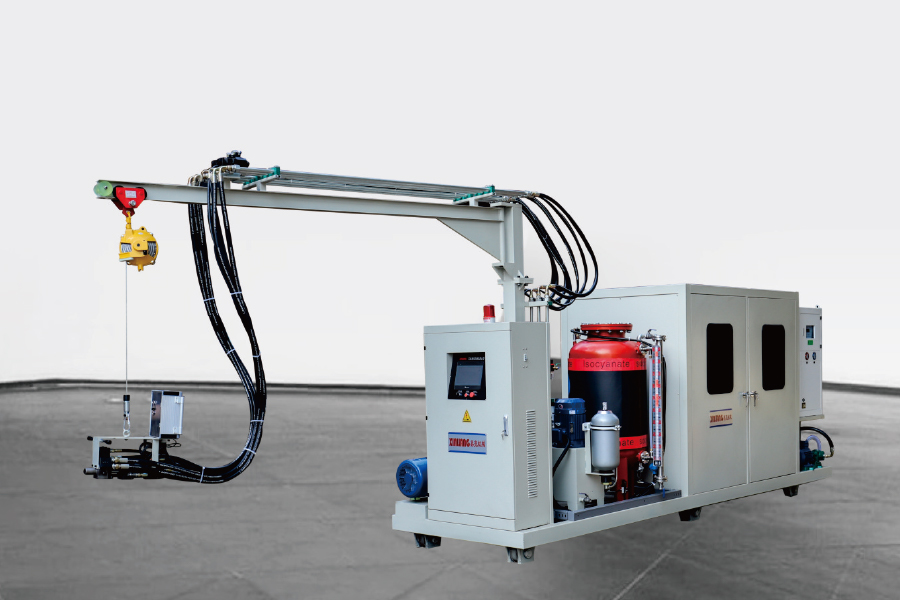
Pengepakan berlebih adalah biaya yang paling murah pada jalur semacam ini. Mengisi 5 hingga 10% di atas kepadatan minimum teoritis adalah hal biasa pada mesin yang tidak disetel, dan ini adalah biaya serangan tercepat karena muncul di setiap panel. Mesin tiga komponen menambahkan aliran ketiga untuk bahan aditif seperti penghambat api, pigmen, atau bahan nukleasi tanpa terlebih dahulu mencampurkannya ke dalam poliol, hal ini patut dipertimbangkan jika formulasi PIR Anda sering berubah.
Kisaran berat tembakan disesuaikan dengan rongga panel terbesar, dengan angka pengulangan yang dinyatakan.
Rentang rasio cukup lebar untuk formulasi Anda; sebagian besar pekerjaan panel berada di antara 1:1 dan sekitar 1:1,6 poliol hingga isosianat.
Throughput dalam kg/mnt yang sesuai dengan kecepatan sabuk tercepat atau siklus terpendek yang ingin Anda jalankan.
Mencampur jumlah head dan pengaturan lintasan, sehingga satu head tidak menjadi hambatan.
Penyimpanan resep di PLC, sehingga perubahan ketebalan merupakan pengaturan yang disimpan dan bukan pengaturan ulang manual.
Tata Letak Garis untuk Cetakan Panel: Annular, Tipe H, dan Meja Putar
Matematika siklus pertama: throughput sama dengan jumlah stasiun cetakan dibagi waktu siklus. Menambah stasiun hampir selalu lebih murah, lebih aman dan lebih cepat dibandingkan mempersingkat waktu penyembuhan melalui bahan kimia.
Garis melingkar (cincin). Cetakan bergerak dalam putaran tertutup, dengan stasiun pembusa di dalam ring dan operator di luar. Ruang lantai per stasiun efisien dan jangka panjang dari satu jenis panel mengalir dengan baik.
Garis tipe-H. Dua baris cetakan berbagi lorong tengah dan kepala injeksi berjalan. Pergantian alat dan jangka pendek lebih mudah dijadwalkan dibandingkan pada ring tertutup.
Garis meja putar. Stasiun radial di atas meja berputar. Ringkas dan cepat dalam pengerjaan, serta cocok untuk panel pendek, pintu, dan batch lebih kecil.
Apapun tata letak yang Anda pilih, cetakan adalah bagian dari sistem mutu. Keseragaman suhu cetakan di rongga 9 m, kekakuan tutup dan disiplin bahan pelepas mempengaruhi lengkungan dan penyelesaian permukaan lebih dari yang diharapkan sebagian besar pembeli pada tahap penawaran.
Agen Hembusan, Keamanan Pentana, dan Kinerja Kebakaran
Cyclopentane mempunyai potensi penipisan ozon sebesar nol dan potensi pemanasan global jauh di bawah HFC yang digantikannya. Angka 100 tahun yang dipublikasikan menyebutkan HFC-141b berjumlah sekitar 700 dan HFC-245fa sekitar 1.000, sementara hidrokarbon berada di angka puluhan. Berdasarkan revisi Peraturan F-gas (EU) 2024/573 UE, jalur HFC semakin diperketat, itulah sebabnya sistem hidrokarbon terus mendapat porsi dalam busa panel.
Pentana mudah terbakar, dan hal ini mengubah pabrik, bukan hanya mesinnya. Harapkan listrik tahan ledakan di zona berbusa, ventilasi mekanis, deteksi gas, grounding dan bonding, dan tidak ada sumber pengapian di dekat kepala pencampur. Sistem pra-campuran menjaga konsentrasi pentana dan suhu tetap stabil sebelum pemberian dosis, yang membuat pengambilan gambar dapat diulang dari panel pertama hingga panel terakhir.
Performa api berbeda dengan performa termal. Panel diklasifikasikan ke EN 13501-1; banyak sistem PIR diuji pada B-s1,d0, sistem PUR biasanya mendarat pada B-s2,d0 atau B-s3,d0, dan inti wol mineral mencapai A2-s1,d0. Klasifikasi bersifat spesifik sistem dan spesifik ketebalan, jadi selalu baca Deklarasi Kinerja untuk mengetahui bahan bangunan yang Anda jual, dan jangan pernah berasumsi bahan kimia inti saja yang menjamin suatu kelas.
Cacat yang Perlu Diperhatikan dan Hal yang Harus Diperiksa Sebelum Sign-Off
Enam cacat merupakan penyebab sebagian besar keluhan panel, dan masing-masing memiliki daftar pendek pemeriksaan pertama.
Akhiri rongga dan sudut yang tidak terisi. Periksa penyegelan tepi dan pola tuang sebelum menyentuh formulasi.
Gradien kepadatan di sepanjang panel. Biasanya ukuran suntikan, posisi injeksi atau suhu cetakan.
Delaminasi dan membungkuk. Menghadapi suhu, bahan pelepas, proses pencetakan ulang terlalu dini, atau pengemasan yang berlebihan.
Garis penyusutan dan tanda tenggelam. Ketidaksesuaian waktu gel antara kedua komponen.
Variasi ketebalan. Kontrol sabuk atau spacer, dan kekakuan tutup pada garis terputus-putus.
Pembacaan permukaan. Hampir selalu mengemas secara berlebihan pada permukaan yang tipis.
Untuk tes penerimaan pabrik, mintalah hal berikut secara tertulis:
Koefisien variasi bobot tembakan selama 20 tembakan berturut-turut pada formulasi Anda.
Kepadatan inti diukur pada tiga posisi pada panel berukuran penuh, bukan pada titik injeksi saja.
Toleransi panjang, lebar dan ketebalan diperiksa berdasarkan tabel toleransi EN 14509.
Kupas adhesi antara busa dan permukaan pada sampel yang dipotong dari kedua ujung panel.
Keterulangan perubahan ketebalan, termasuk berapa banyak panel yang terkelupas selama pergantian.
Pertanyaan Yang Sering Diajukan Tentang Lini Produksi Panel Sandwich
Q1. Apa itu lini produksi panel sandwich?
Ini adalah set peralatan yang mengubah dua permukaan logam dan inti busa menjadi panel berinsulasi: menghadap umpan, penyegelan tepi, mesin berbusa atau injeksi, bagian pengawetan seperti sabuk ganda atau penekan, kemudian dipotong, dipangkas dan ditumpuk.
Q2. Berapa banyak panel yang dapat diproduksi oleh sebuah lini per shift?
Pada jalur terputus-putus, throughput sama dengan stasiun cetakan dibagi waktu siklus, sehingga jalur 20 stasiun dengan siklus 10 menit menghasilkan sekitar 120 panel per jam pada laju teoritisnya. Output riil lebih rendah setelah pergantian dan penghapusan; selalu hitung dari ukuran panel Anda sendiri.
Q3. Inti PUR atau PIR untuk panel sandwich?
PUR biasanya lebih murah dan memenuhi persyaratan standar ruangan dingin dan dinding. PIR dipilih ketika kinerja kebakaran atau suhu layanan yang lebih tinggi penting, dan biasanya diuji pada kelas EN 13501-1 yang lebih baik daripada PUR, namun dengan biaya formulasi yang lebih tinggi.
Q4. Bisakah lini panel sandwich menjalankan siklopentana dan bukan HFC?
Ya, dan banyak lini baru yang melakukannya. Hal ini memerlukan area busa tahan ledakan, ventilasi, deteksi gas, dan sistem pra-pencampuran atau takaran, sehingga biaya retrofit menjadi nyata. Imbalannya adalah stabilitas peraturan dan GWP yang jauh di bawah HFC-141b atau HFC-245fa.
Q5. Berapa kepadatan busa yang harus dimiliki inti panel sandwich?
Sebagian besar inti panel PUR dan PIR bermuka logam ditentukan pada kisaran 38 hingga 45 kg/m3. Di bawahnya, sifat mekanik dan stabilitas dimensi menurun; jauh di atas itu, Anda membayar untuk material yang menambah sedikit nilai isolasi.
Q6. Sabuk ganda kontinu atau garis terputus-putus untuk panel penyimpanan dingin?
Ruang dingin sangat cocok untuk jalur terputus-putus karena panjang dan ketebalan yang dibutuhkan sangat bervariasi dan volume pesanan sedang. Garis sabuk ganda yang berkelanjutan masuk akal ketika satu atau dua jenis panel mendominasi buku pesanan dan volume membenarkan modal.
Sebelum Anda menandatangani apa pun, mintalah dua dokumen: catatan pengulangan berat pukulan dari mesin yang sudah berjalan, dan tes penerimaan pabrik atas formulasi Anda sendiri pada ketebalan yang Anda inginkan. Kedua catatan tersebut memberi tahu Anda lebih banyak tentang lini produksi panel sandwich daripada brosur mana pun.
Jika Anda masih memetakan urutan proses, kami panduan pembeli untuk peralatan produksi busa PU menelusuri urutan peralatan dan pertanyaan yang harus diajukan di setiap tahap. Mesin Ningbo Xinliang memasok unit pengukuran, tata letak garis, dan sistem agen peniup sebagai satu paket, disesuaikan dengan rentang panel dan target keluaran Anda.